Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗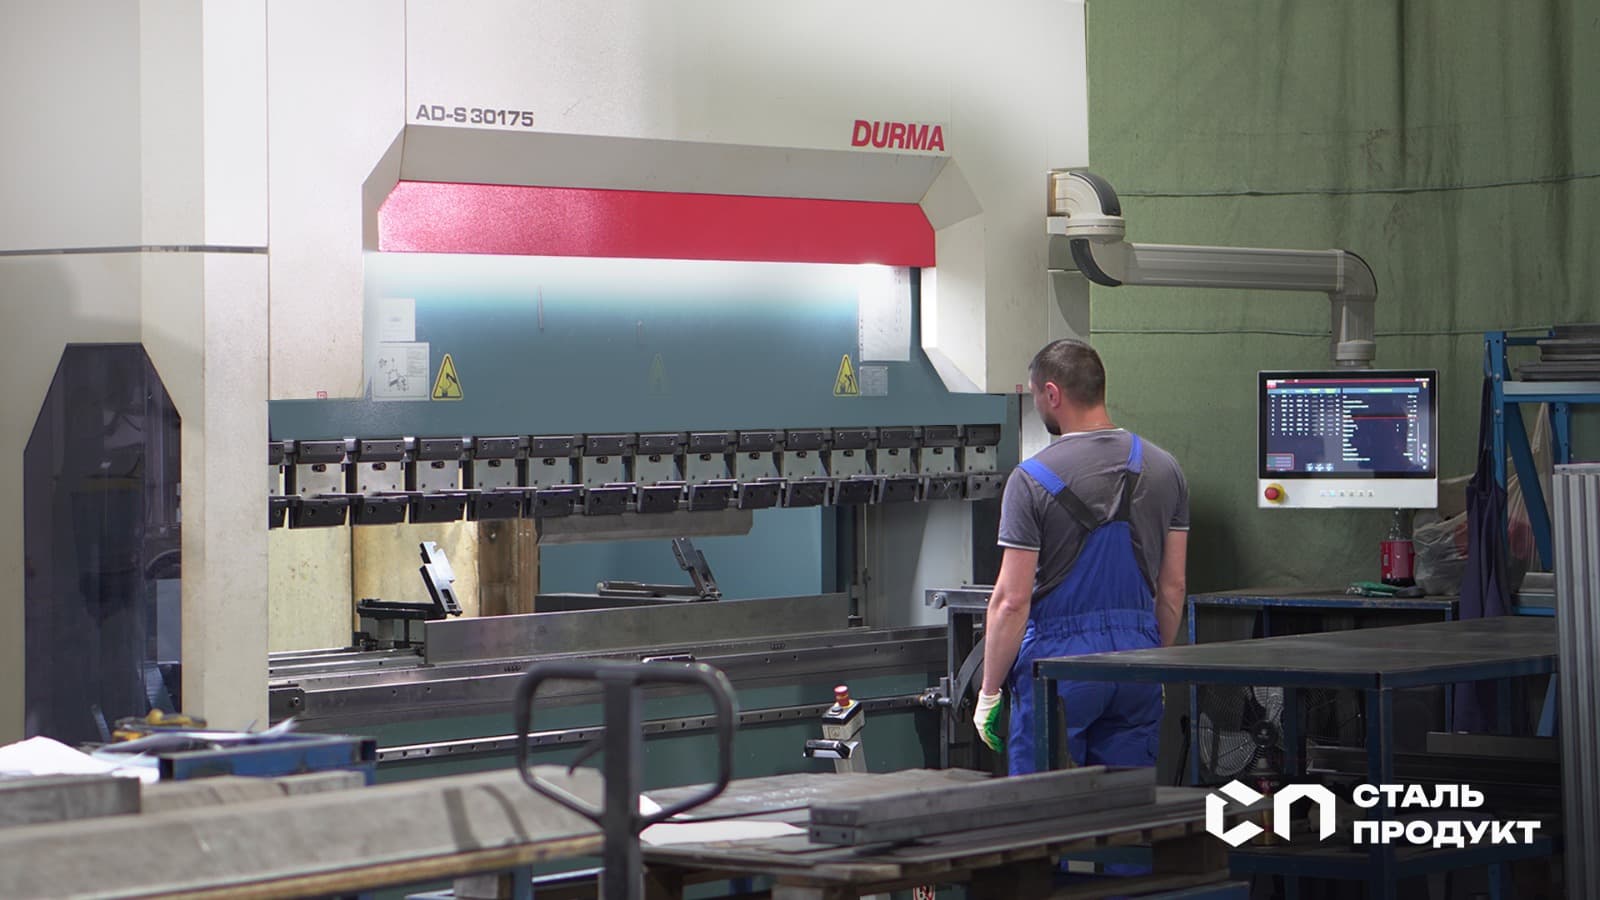
Формообразование деталей
Гибка стали, алюминия и оцинкованного листа на станках с ЧПУ: проверка развёртки, подбор инструмента и контроль геометрии деталей в партии.
Задача и результат
Подготавливаем технологию гибки с учётом материала, толщины, радиусов и последовательности переходов. Контролируем первую деталь и повторяемость согласованных размеров в партии.
Что получает заказчик
Гнутые детали с согласованной геометрией и повторяемостью, готовые к сборке, сварке, окраске или комплектации.
Производственный маршрут
Точный состав операций определяется после анализа чертежа, материала, количества и требований к готовому изделию.
Проверка развёртки и расположения линий гиба
Подбор пуансона, матрицы и технологической последовательности
Подготовка программы для листогибочного комплекса
Изготовление и проверка первой детали
Корректировка параметров при необходимости
Гибка партии и межоперационный контроль
Контроль качества
Контрольные признаки фиксируются в исходной документации и производственном маршруте. Для ответственных параметров согласуем проверку первой детали или образца.
Ответы на вопросы
Желательно передать и чертёж готовой детали, и развёртку. Если развёртки нет, проверим возможность её подготовки по 3D-модели или рабочему чертежу.
При гибке учитываются свойства материала, толщина, радиус, инструмент и компенсация деформации. Эти параметры определяются технологией, а не только геометрией модели.
Да. Для ответственных изделий согласуем контроль первой детали или опытного образца до продолжения серийного изготовления.
На листогибочном оборудовании формируют детали корпусов, шкафов, коробов, фасадных элементов, профилей и кронштейнов. Доступность геометрии зависит от полок, радиусов, материала и последовательности переходов.
После снятия усилия металл частично возвращается к исходной форме, поэтому фактический угол отличается от заданного инструментом. Величина зависит от материала, толщины, радиуса и направления проката. Компенсацию определяют опытным путём на конкретной партии материала, а первую деталь проверяют до запуска серии — это надёжнее любых табличных значений.
При формообразовании металл в зоне гиба вытягивается. Если рядом расположено отверстие, оно искажается; если близко край или вырез, деталь деформируется непредсказуемо, а инструмент не получает опоры. Поэтому минимальные расстояния от линии гиба до отверстий, вырезов и края закладывают на этапе конструирования, а не корректируют на производстве.
Он связан с толщиной и пластичностью материала: слишком малый радиус вызывает утонение и растрескивание по наружной стороне. Разные марки и состояния поставки ведут себя по-разному, поэтому радиус подбирают под конкретный материал. Если в документации радиус не указан, мы применяем технологически обоснованный и сообщаем об этом до запуска.
Такие задачи выполнимы, но требуют отдельного согласования: покрытие в зоне гиба испытывает растяжение и может изменить внешний вид. Для видимых поверхностей обычно выгоднее обратный порядок — сначала формообразование, затем окраска. Если последовательность задана условиями проекта, её обсуждают заранее вместе с требованиями к внешнему виду.
Возможны несколько путей: разделить изделие на составные части с последующим соединением, изменить схему членения, пересмотреть раскладку элементов или перейти на другую технологию формообразования. Решение зависит от требований к внешнему виду и жёсткости. Обсудить это лучше на стадии конструирования, когда изменение членения ещё не влечёт переделку всей документации.
Гибка формирует прямолинейные рёбра по заданным линиям и даёт грани и отбортовки. Вальцовка создаёт плавную кривизну — цилиндрические и конические поверхности. В одном изделии операции нередко сочетаются, и это стоит учитывать при проектировании: последовательность влияет на доступ инструмента и на итоговую геометрию.
Да. Гиб поперёк направления проката и вдоль него ведёт себя по-разному, особенно при малых радиусах: вероятность растрескивания по наружной стороне неодинакова. Для ответственных деталей направление указывают в документации, для остальных мы выбираем его исходя из технологичности и экономичной раскладки на листе.
Связанные разделы