Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗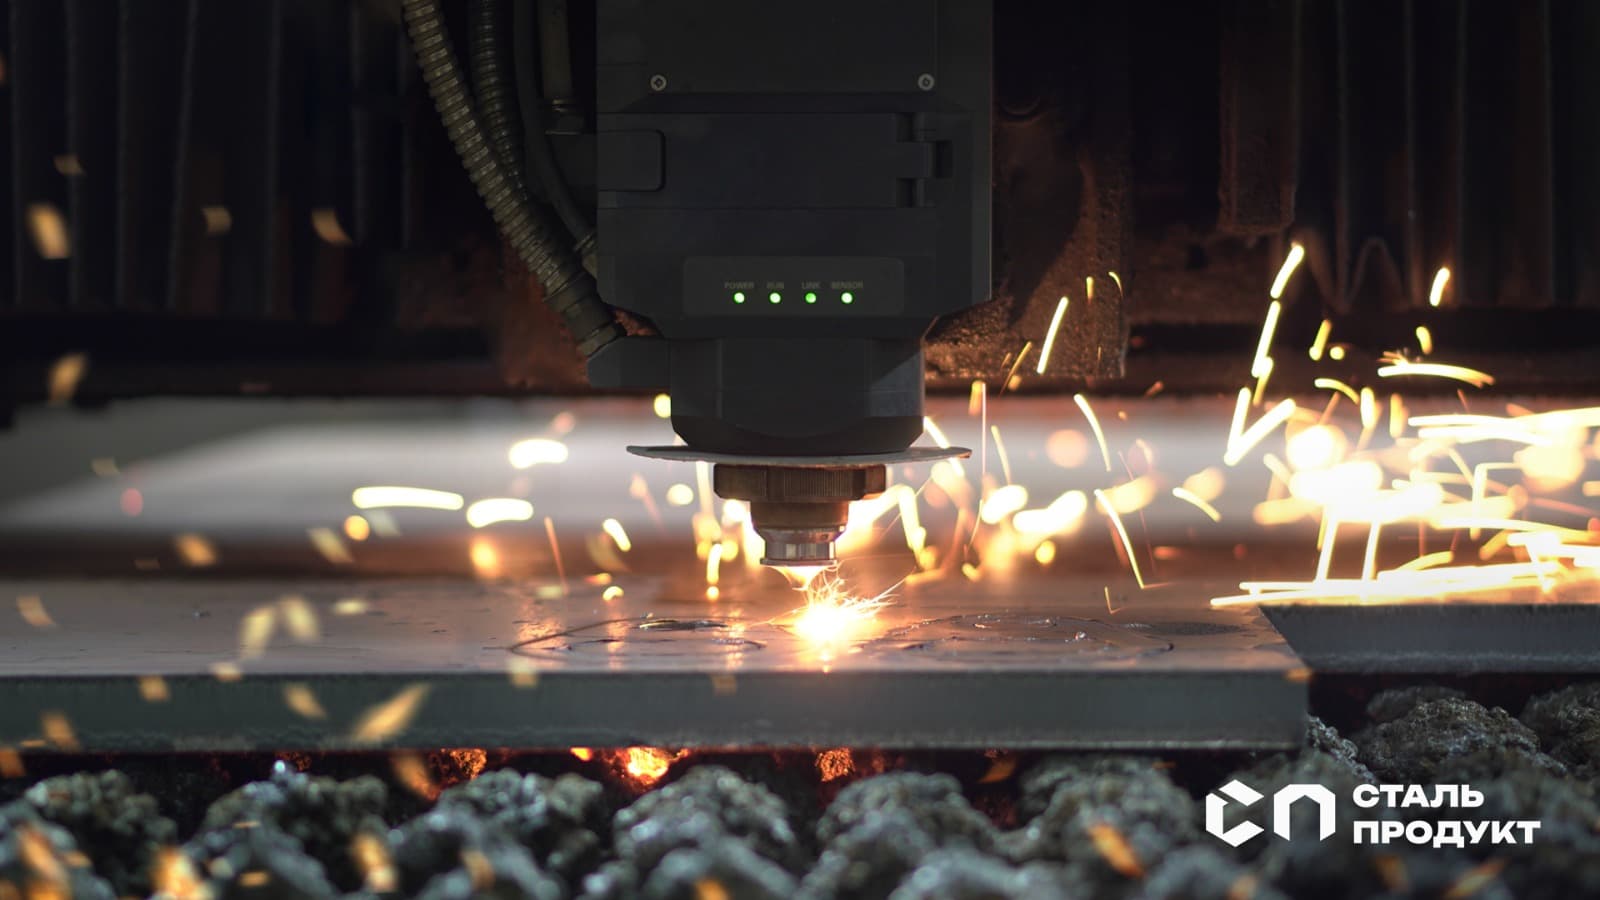
Высокоточный раскрой
Лазерная резка чёрной стали 0,5–40 мм на столе 1500 × 3000 мм по DXF и чертежам. Материал заказчика, единичные детали и партии.
Задача и результат
Выполняем раскрой чёрной стали в диапазоне 0,5–40 мм на лазерных комплексах с ЧПУ. Рабочее поле стола — 1500 × 3000 мм. Для конкретной марки и детали проверяем геометрию контура, минимальные перемычки, требования к кромке и дальнейшие операции. Возможность резки нержавеющей и оцинкованной стали, алюминия и других материалов подтверждаем отдельно.
Рабочий диапазон по толщине; применимость проверяем по марке стали и геометрии детали.
Габарит листа и размещение деталей проверяем по файлу раскроя.
После согласования исходных данных; зависит от загрузки, партии и маршрута.
Металл заказчика проходит входной контроль до запуска в работу.
Что получает заказчик
Комплект промаркированных заготовок с согласованной геометрией, подготовленный к гибке, сварке, сборке или передаче заказчику.
Производственный маршрут
Точный состав операций определяется после анализа чертежа, материала, количества и требований к готовому изделию.
Проверка DXF, контуров, отверстий и масштаба
Подготовка технологической раскладки на листе
Назначение последовательности резки с учётом геометрии деталей
Лазерный раскрой и отделение заготовок
Маркировка и группировка деталей по заказу или сборочной единице
Передача на гибку, сварку, слесарную обработку или комплектацию
Контроль качества
Контрольные признаки фиксируются в исходной документации и производственном маршруте. Для ответственных параметров согласуем проверку первой детали или образца.
Ответы на вопросы
Для раскроя удобен DXF в масштабе 1:1, а для проверки требований — PDF-чертёж. Если есть только STEP, DWG или эскиз, также приложите их: мы оценим состав исходных данных.
Да. Совместный маршрут помогает заранее проверить расположение отверстий, линии гиба и технологические зазоры, а затем передать заготовки на листогибочный участок.
Возможность изготовления единичной детали зависит от материала, геометрии и загрузки оборудования. Пришлите файл — оценим технологию и предложим следующий шаг.
Рассматриваем листовую сталь, нержавеющую и оцинкованную сталь, алюминий и другие материалы, совместимые с оборудованием. Возможность резки и качество кромки зависят от марки, толщины и геометрии детали.
Для чёрной стали рабочий диапазон составляет 0,5–40 мм, максимальная толщина — до 40 мм. Доступность предельного значения подтверждаем после проверки марки стали, геометрии контура и требований к качеству кромки. Для нержавеющей стали, алюминия и оцинкованного металла диапазон согласуется отдельно.
Рабочее поле стола составляет 1500 × 3000 мм. Фактическое размещение детали и технологические поля проверяем по DXF, толщине листа и принятой раскладке.
Работаем с металлом заказчика после входного контроля марки, толщины, габаритов и состояния поверхности. До запуска подтверждаем, что материал подходит для выбранных операций.
Ориентировочный производственный срок — 7–14 дней после согласования исходных данных. Фактический срок зависит от загрузки оборудования, объёма партии и состава технологического маршрута.
Лазер даёт узкий рез, аккуратную кромку и высокую точность на тонком и среднем листе, что делает его основным способом для изделий из листового металла. Плазма применяется преимущественно на больших толщинах, гидроабразив — там, где недопустим нагрев материала. Для фасадных элементов, корпусов, шкафов и кожухов лазерный раскрой обычно оптимален по сочетанию качества и стоимости.
На отработанном режиме кромка получается чистой, но на отдельных материалах и толщинах возможен незначительный наплыв с нижней стороны. Необходимость зачистки определяется назначением детали: под сварку, под покрытие, под сопряжение или под видимую поверхность требования разные. Объём обработки кромок согласуем заранее, потому что он входит в трудоёмкость.
Да, оцинкованный лист режется лазером и широко применяется в фасадных и инженерных изделиях. В зоне реза защитное покрытие локально нарушается — это физика процесса, а не дефект. Если изделие эксплуатируется на улице или во влажной среде, кромки и последующую защиту продумывают на этапе конструирования вместе с покрытием.
Основное — материал и толщина, длина контура реза, число врезок и отверстий, а также использование площади листа при раскладке. Мелкие элементы и сложные внутренние углы требуют снижения скорости и добавляют время. Партия почти всегда дешевле в пересчёте на деталь, поскольку подготовительные операции распределяются на весь тираж, а раскладка на листе получается плотнее.
Такой вариант возможен, его условия обсуждаются отдельно. Заранее нужно согласовать марку, фактическую толщину, состояние поверхности и плоскостность листа, а также порядок учёта остатков и деловых обрезков. Состояние материала заказчика напрямую влияет на устойчивость режима, поэтому его проверяют до запуска.
Скорость зависит от полноты исходных данных. Быстрее всего считаются задачи, где есть корректная геометрия, указаны материал, толщина и количество. Дольше — когда файл требует подготовки, развёртка не соответствует модели или не определены требования к кромке и последующим операциям. Отправьте файлы через форму, и мы сообщим, каких сведений не хватает.
Да, отверстия любой формы выполняются в одном раскрое с контуром детали, отдельная операция для этого не нужна. Важно, чтобы диаметры и расстояния до края и до линий гиба были технологически выполнимы. Если планируется установка запрессовного крепежа, диаметр подготовительного отверстия задают по требованиям выбранного элемента — это стоит указать в документации.
Связанные разделы