Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗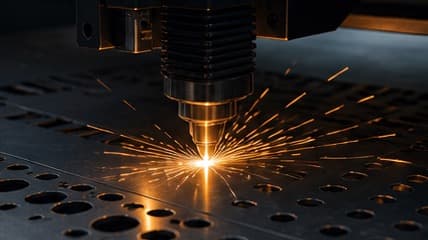
Инженерная практика
Инженерный разбор качества лазерного раскроя: как материал, режим, вспомогательный газ, геометрия контура и требования к кромке влияют на результат и стоимость детали.
Практическое руководство · Лазерная резка
Инженерный разбор качества лазерного раскроя: как материал, режим, вспомогательный газ, геометрия контура и требования к кромке влияют на результат и стоимость детали.
Короткий инженерный вывод
01
Кромка формируется совместным действием фокуса, скорости подачи, давления и типа вспомогательного газа, состояния сопла и оптики. Изменение любого из этих параметров меняет картину реза: на одном режиме кромка выходит чистой, на другом появляется наплыв, шероховатость или отклонение от перпендикулярности.
Поэтому «мощный лазер» сам по себе не гарантирует качества. Значение имеет отработанность режима под конкретный материал, толщину и требуемое состояние кромки. Производитель подбирает режим по задаче детали: под покраску, под сварку, под видимую поверхность или под сопряжение с ответной деталью требования будут разными.
02
Углеродистая, оцинкованная и нержавеющая сталь, а также алюминий ведут себя в резе по-разному. Отражающая способность, теплопроводность, наличие защитного покрытия и состояние поверхности листа меняют устойчивость процесса и вид кромки. Оцинкованный лист требует внимания к покрытию в зоне реза, алюминий — отдельного подхода к режимам.
Разброс внутри одной марки тоже существует: партии отличаются по фактической толщине, плоскостности, окалине и внутренним напряжениям. Деталь сложной формы из листа с напряжениями может повести после раскроя, даже если программа отработана. Это нормальная особенность материала, а не дефект резки, и её учитывают при планировании последовательности операций.
03
Отверстия малого диаметра относительно толщины, узкие перемычки, острые внутренние углы и мелкие пазы требуют снижения скорости, дополнительных врезок и повышают риск локального перегрева. На чертеже такой элемент выглядит как одна линия, а в производстве превращается в отдельную технологическую задачу.
Часто функцию можно сохранить, изменив геометрию: увеличить радиус во внутреннем углу, скорректировать диаметр отверстия, заменить группу мелких перфораций более технологичным рисунком. Если элемент принципиален, его оставляют, но закладывают в маршрут реальное время и возможную доработку.
04
Бороздки на поверхности реза, изменение их наклона по толщине, наплыв с нижней стороны и цвет кромки несут информацию о режиме. Опытный технолог по внешнему виду определяет, что корректировать: фокус, скорость, давление газа или состояние расходных элементов.
Полное отсутствие любых следов недостижимо и обычно не требуется. Разумный подход — определить, что критично для этой детали. Если кромка будет закрыта, покрыта или заварена, борьба за идеальную поверхность увеличивает стоимость без пользы. Если кромка видимая или сопрягаемая, требование фиксируют заранее и проверяют на первой детали.
05
Типичные проблемы — незамкнутые контуры, наложенные и дублированные линии, разрывы в местах сопряжения дуг, элементы оформления и размеры, попавшие в геометрию, а также кривые, состоящие из большого числа коротких сегментов. Каждая такая деталь требует ручной подготовки перед постановкой в программу.
Отдельный вопрос — соответствие плоского контура объёмной модели. Если развёртка построена без учёта принятого радиуса и компенсации гиба, деталь получится геометрически верной в плоскости и неверной после формообразования. Поэтому вместе с DXF полезно передавать модель и чертёж, чтобы производитель мог сверить замысел и развёртку.
06
Стоимость раскроя складывается не только из времени резки, но и из использования площади листа. Габариты детали, соотношение сторон, требования к направлению проката и допустимость поворота при раскладке напрямую влияют на количество деталей с листа.
Если направление проката или ориентация рисунка поверхности не критичны, об этом стоит сообщить: свобода поворота обычно улучшает раскладку. Для серийных изделий иногда выгодно скорректировать габарит детали на несколько миллиметров, чтобы попасть в более экономичную схему. Такие решения принимают до запуска, вместе с конструктором.
07
В зависимости от требований выполняют удаление грата, зачистку кромок, притупление острых граней, очистку поверхности. Эти операции влияют на безопасность обращения, качество последующего покрытия и поведение детали в сварке, поэтому их обсуждают вместе с резкой, а не после.
Если далее следует гибка, важна последовательность: некоторые элементы удобнее выполнять до формообразования, другие — после. Планирование маршрута целиком позволяет избежать ситуации, когда деталь технологична на каждой отдельной операции, но неудобна в общей цепочке.
08
Для оценки нужны геометрия детали, материал и толщина, количество, требования к кромке и последующим операциям, а также назначение изделия. Если деталь входит в сборку, полезны сборочный чертёж и сведения о сопрягаемых элементах.
Конкретные режимы, достижимая точность и вид кромки зависят от материала, толщины и оборудования, поэтому их согласовывают по конкретной детали. Проверка первого образца до серии остаётся самым надёжным способом подтвердить, что результат соответствует ожиданиям обеих сторон.
09
| Признак | Возможная причина | Действие |
|---|---|---|
| Наплыв снизу | Несогласованные скорость, фокус, газ или состояние сопла | Проверить режим и расходные элементы на пробной детали |
| Выраженные бороздки | Отклонение режима или нестабильность процесса | Оценить направление следов и скорректировать параметры |
| Увод геометрии | Тепловое влияние, напряжения листа или слабые перемычки | Изменить последовательность, раскладку или геометрию |
| Окислённая кромка | Выбранный газ и режим не соответствуют дальнейшей операции | Согласовать допустимость оксидного слоя перед сваркой или окраской |
| Неполный рез | Режим, загрязнение оптики, окалина или локальная особенность листа | Остановить запуск партии и проверить материал и оборудование |
Внешний признак помогает диагностике, но окончательное решение принимают после проверки режима, материала и контрольной детали.
10
Разбор ситуации
ISO 9013 применяют только при явной ссылке в документации и в пределах её области применения; визуальный образец не заменяет числовые требования.
По теме материала
Загрузите DXF, STEP или STP — система определит геометрию детали и подготовит предварительный расчёт.
Перейти →Подбор инструмента, проверка развёртки и контроль повторяемости партии.
Перейти →Корпуса, шкафы, кожухи, рамы и другие решения из листового металла.
Перейти →Вопросы по теме
Рабочий диапазон — 0,5–40 мм при поле стола 1500 × 3000 мм. Применимость режима подтверждаем по марке стали, геометрии и требованию к кромке конкретной детали.
Следы процесса остаются в той или иной степени. Нужно определить допустимую шероховатость, грат, отклонение формы и дальнейшую обработку по функции детали, а не использовать неопределённое требование «идеально».
На результат влияют фактическая толщина, плоскостность, окалина, поверхность и внутренние напряжения материала. Поэтому ответственные детали проверяют по первой заготовке новой партии.
Да, после входного контроля марки, толщины, габаритов и состояния поверхности. До запуска подтверждаем пригодность материала для требуемого режима и качества кромки.
Источники и редакционная проверка
Статья не обещает одинаковое качество для любой геометрии и толщины. Критерии реза подтверждают по КД, материалу, оборудованию и первой детали.
Читайте также
Технологии Китая
Практический разбор китайских автоматизированных линий: какие процессы действительно можно связать, где возникает новый узкий участок и какие данные нужны для технического и экономического сравнения поставщиков.
Читать →Технологии производства
Практическая карта порошковой окраски — от требований к эксплуатации и подготовки металла до полимеризации, контроля партии и разбора типовых дефектов.
Читать →Технологии металлообработки
Не пересказываем пресс-релиз, а разбираем производственный смысл сделки TRUMPF и Mate: совместимость оснастки, унификацию инструмента, контроль первой детали и критерии пилотного внедрения.
Читать →Связанное решение
Получим исходные данные, проверим задачу и предложим следующий технический шаг.